EN
 RU
 ZH
 IT
 ES
 TR
 JA
 PT
 KO
 FR
 AR
 ID
China-Touchscreen-Fabrik für OEM-Projekte: Design-to-Manufacturing-Workflow und Zertifizierungskontrolle mit GreenTouch
Lern mehr
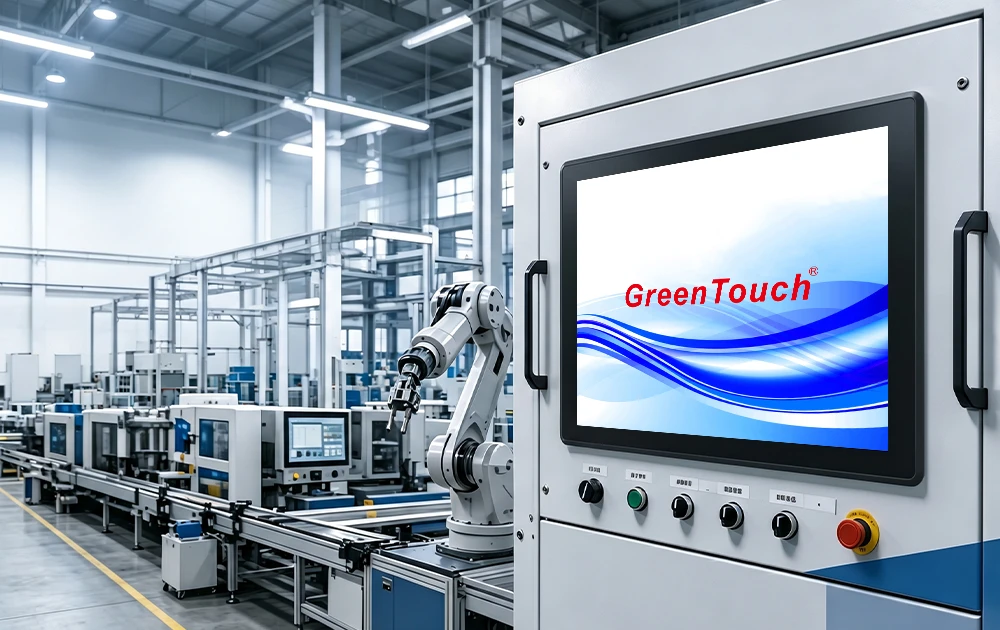
Die Entwicklung spezieller interaktiver Geräte erfordert Display-Hardware, die auf einzigartige mechanische, funktionale und ästhetische Anforderungen zugeschnitten ist. Standardmäßige Monitore von der Stange passen selten zu individuellen Gehäuseausschnitten, speziellen Montagearchitekturen oder visuellen Markenstandards des Unternehmens. Die Beschaffung von einem etablierten Hersteller kundenspezifischer Touch-Monitore ermöglicht es Originalgeräteherstellern (OEMs), Metallgehäusegeometrien, Deckglasbehandlungen, Schnittstellenkonnektivität und äußeres Branding in einem einheitlichen visuellen Terminal anzupassen. Die Ingenieure von GreenTouch arbeiten vom Konzeptentwurf bis zur Serienproduktion direkt mit den OEM-Hardwareteams zusammen. Durch die Integration der Display-Anpassung in die frühe Entwicklung werden kostspielige Nacharbeiten am Blech vermieden, die Kommerzialisierung beschleunigt und eine zusammenhängende Produktidentität für globale Einsätze bereitgestellt.
Jedes erfolgreiche benutzerdefinierte Anzeigeprogramm beginnt mit einer umfassenden Überprüfung der Host-Maschinenkonsole. Die verfügbare Innentiefe des Gehäuses, die internen Blechabstände, Betrachtungswinkel und Bedienhöhen bestimmen den zulässigen Display-Formfaktor.
Benutzerdefinierte Gehäuseausschnitte bieten Platz für spezielle Anschlüsse, interne Kabelführungen und Wärmeableitungspfade. Durch die Beschaffung durch einen erfahrenen OEM-Lieferanten werden bei der Layoutplanung zweidimensionale Umrisszeichnungen (DXF/DWG) und 3D-STEP/IGES-Modelle bereitgestellt, sodass mechanische Konstrukteure Abstände, thermische Konvektionskanäle und Kabelwege überprüfen können, bevor mit der physischen Werkzeugbereitstellung begonnen wird. Hochleitfähige Silikon-Gap-Pads (2,0 bis 3,5 W/mK) koppeln interne Wärmequellen direkt an das Gehäuse.
Konduktionsgekühlte Aluminium-Rückgehäuse leiten die Wärme von der empfindlichen Anzeigeelektronik ab, ohne laute, fehleranfällige Kühlventilatoren, und unterstützen so einen kontinuierlichen 24/7-Betrieb bei Betriebstemperaturen von -20 °C bis 70 °C.
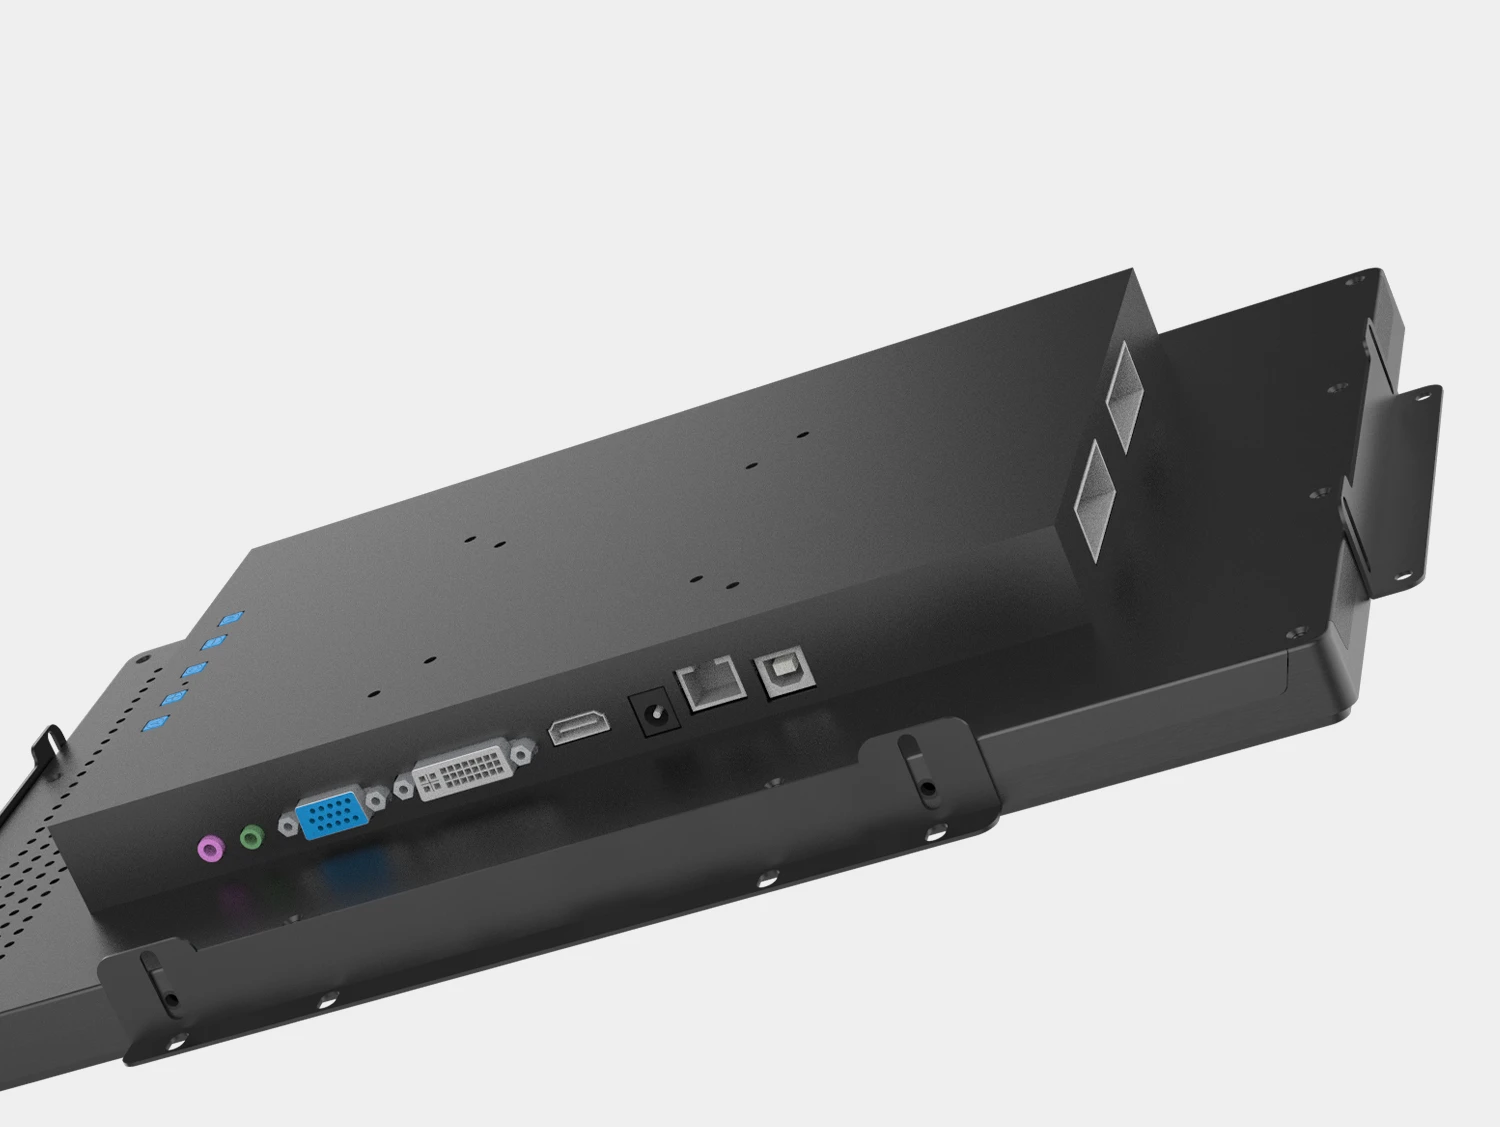
Die Auswahl einer geeigneten Montagearchitektur bestimmt die strukturelle Steifigkeit, die Abdichtung der Frontplatte und die visuelle Integration. Monitore mit offenem Rahmen verfügen über integrierte seitliche Montageflansche mit Langlöchern für den bündigen Einbau hinter Schrankausschnitten, wodurch Schmutzansammlungen an den Randeinfassungen vermieden werden.
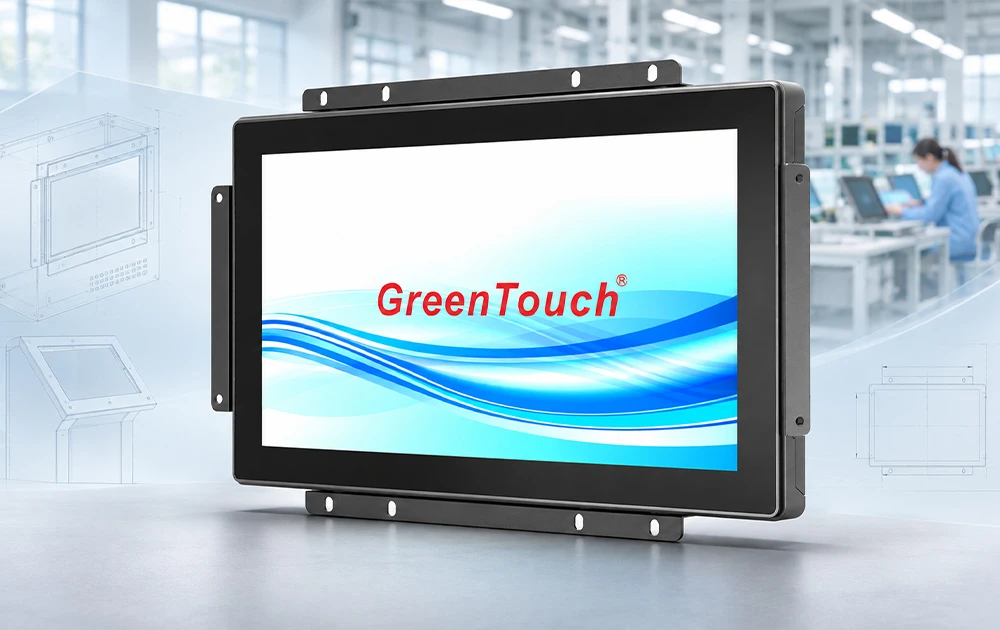
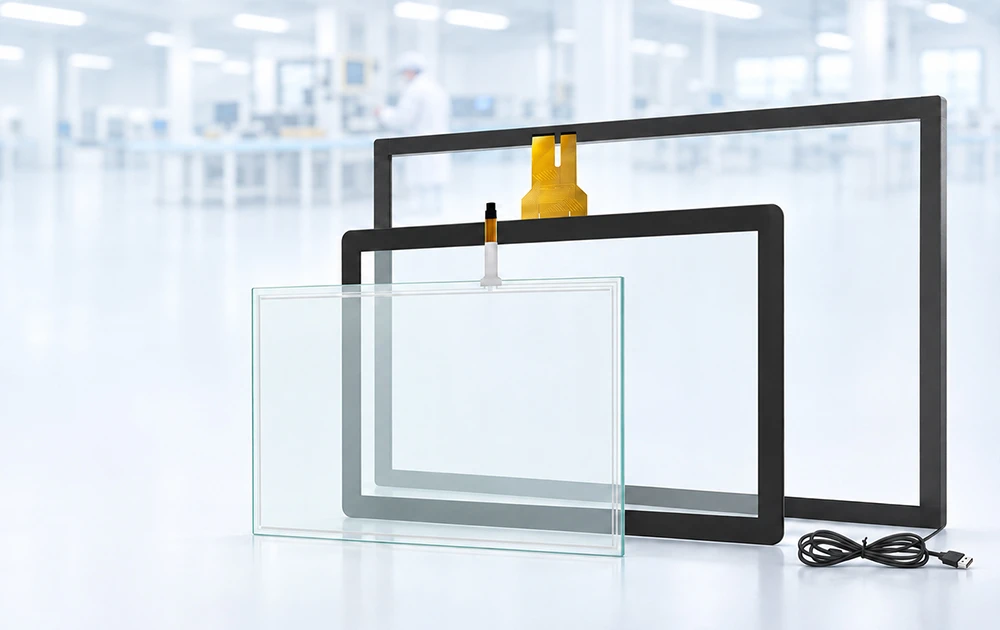
Durch die individuelle Anpassung des Deckglases wird die äußere Berührungsfläche im Hinblick auf Haltbarkeit, Ästhetik und Umweltbeständigkeit maßgeschneidert. OEMs können kundenspezifische Glasabmessungen mit Maßtoleranzen von ±0,2 mm, Eckradien, abgeschrägten Kantenprofilen und präzisen CNC-Ausschnitten für Kameras, RFID-Lesegeräte, Barcode-Scanner oder mechanische Not-Aus-Taster spezifizieren.
Die individuelle Gestaltung des Frontabdeckungsglases hebt die visuelle Identität des Host-Geräts hervor. OEMs können kundenspezifische Glasabmessungen, Eckradien, abgeschrägte Kantenprofile und präzise CNC-Ausschnitte für Kameras, RFID-Lesegeräte, Barcode-Scanner oder mechanische Not-Aus-Taster spezifizieren.
Beim Hochtemperatur-Keramik-Siebdruck werden Rahmenfarben, Firmenlogos und Funktionstastensymbole bei Temperaturen über 650 °C dauerhaft mit der Rückseite des Deckglases verschmolzen. Dieser Keramikbindungsprozess erzeugt kratzfeste, chemikalienbeständige Markierungen mit einer Oberflächenhärte von mehr als 7H, die aggressiven Krankenhausdesinfektionsmitteln, Alkohol, Aceton und industriellen Reinigungslösungsmitteln standhalten, ohne zu verblassen, sich abzulösen oder sich zu verfärben, und für eine lang anhaltende Ästhetik und Markenkonsistenz sorgen.
Zu den speziellen optischen Oberflächenbehandlungen gehören chemisches Ätzen mit Blendschutz (AG), um harte Überkopfreflexionen zu zerstreuen, Antireflexbeschichtungen (AR), um die Oberflächenreflexion auf unter 1,5 % zu reduzieren und den Kontrast zu erhöhen, sowie oleophobe Anti-Fingerabdruck-Behandlungen (AF), um Fettansammlungen durch kontinuierliche Benutzerinteraktion zu minimieren.
Die Standardisierung der Schnittstellenkonnektivität gewährleistet eine nahtlose Integration mit unterschiedlicher Host-Computing-Hardware. Zu den Videoeingängen gehören moderne digitale HDMI- und DisplayPort-Anschlüsse sowie herkömmliche analoge VGA- oder DVI-Anschlüsse für die Nachrüstung älterer Maschinen. Die Touch-Koordinatenkommunikation standardisiert auf USB 2.0 HID-Protokollen für treiberlosen Plug-and-Play-Betrieb auf Windows-, Linux- und Android-Plattformen, wobei serielle RS-232-Optionen für industrielle SPS-Systeme verfügbar sind.
Interne Kabelbäume können mit spezifischen Längen, speziellen Pinbelegungen und verriegelbaren Steckergehäusen angepasst werden. Nach unten gerichtete oder versenkte seitliche E/A-Anschlüsse minimieren die erforderliche Gehäusetiefe und erleichtern die geordnete vertikale Kabelführung.
Integrierte Ferrit-Entstörer und Schaltkreise zur Unterdrückung transienter Spannungen schützen Signalleitungen vor elektromagnetischen Störungen und werkseitigen Spannungstransienten und entsprechen den ESD-Standards EN 55032 und EN 61000-4-2.
Die interne Stromversorgungsschaltung umfasst Gleichstromeingänge mit großer Spannung (typischerweise 9 V bis 36 V Gleichstrom) mit Überspannungs-, Überstrom- und Verpolungsschutz bis zu -36 V Gleichstrom sowie Unterdrückung transienter Überspannungen (IEC 61000-4-5 bis zu 2 kV Leitung-zu-Leitung), wodurch die interne Elektronik vor elektrischen Überspannungen im Werk und induktiven Motorstartspitzen geschützt wird.
Der Schutz vor eindringendem Wasser auf der Vorderseite wird durch IP65-Tests validiert. Dabei wird bestätigt, dass die komprimierte, geschlossenzellige Silikondichtung verhindert, dass Wasserspritzer und Staub aus der Luft während der Reinigungszyklen in das Maschinengehäuse gelangen. Chemisch verstärktes Frontglas mit Schlagfestigkeit IK08 sorgt für Widerstandsfähigkeit gegen unbeabsichtigte Werkzeugstöße und Vandalismus.
Die Identifizierung und Beseitigung lokalisierter thermischer Hotspots und struktureller Resonanzschwachstellen während des Prototypen-Screenings gewährleistet, dass die Massenproduktion ohne Verzögerungen am Fließband verläuft.
Der Übergang von virtuellen CAD-Modellen zur Massenproduktion erfordert die Erstellung repräsentativer Pilotprototypen mit produktionsspezifischen Werkzeugen. GreenTouch stellt Bewertungsmuster her, um mechanische Abmessungen, FPC-Endstückführung, optische Klarheit und Touch-Tracking-Genauigkeit zu validieren, bevor mit der Serienfertigung begonnen wird.
Gerätedesigner und Beschaffungsmanager bewerten diese zentralen technischen Fragen regelmäßig bei der Entwicklung kundenspezifischer Monitore.
Ein komplettes Engineering-Paket umfasst zweidimensionale mechanische Zeichnungen (DXF oder DWG), 3D-CAD-Modelle (STEP oder IGES), Zielanzeigespezifikationen (aktiver Bereich und Auflösung), erforderliche Touch-Technologie, Betriebsumgebungsbedingungen und Compliance-Anforderungen.
Beim direkten optischen Bonden wird der interne Luftspalt zwischen Deckglas und LCD-Panel mit optisch klarem Harz (OCR) oder Klebstoff (OCA) gefüllt. Dieser Prozess eliminiert dauerhaft interne Reflexionen, verbessert den Kontrast bei hellem Umgebungslicht, erhöht die strukturelle Schlagfestigkeit und verhindert Feuchtigkeitskondensation in feuchten Umgebungen.
GreenTouch bietet flexible MOQ-Strukturen und unterstützt Kleinserien-Prototypen und Pilotproduktionsläufe ( 10 bis 100 Einheiten), um die Werkzeuge vor der Skalierung auf die Serienfertigung zu validieren.
Die Entwicklung eines benutzerdefinierten Touch-Monitors erfordert die Harmonisierung von mechanischem Design, optischem Bonding, Firmware-Tuning und Umweltschutz. GreenTouch bietet umfassende OEM- und ODM-Engineering-Unterstützung, von der ersten CAD-Modellierung über die Reinraumfertigung bis hin zur Serienlieferung in großen Mengen. Gerätehersteller und Systemintegratoren können Projektspezifikationen direkt unter https://www.greentouch.com.cn/ zur technischen Prüfung und Prototypenbewertung einreichen.